
Pavara
Kodėl verta rinktis mus
Turtinga patirtis
„Taiyuan Simis Investment Casting Co., Ltd“ buvo įkurta 2004 m. Po 15 metų plėtros iš vienos tiksliojo liejimo gamyklos ji tapo visapusišku mechaninių gaminių tiekėju, galinčiu tiekti tiksliojo liejimo, smėlio liejimo, liejimo ir precizinio apdirbimo dalis.
Profesionali komanda
Mūsų įmonėje dirba 3 profesoriaus lygio inžinieriai, 5 vyresnieji inžinieriai, 12 jaunesniųjų inžinierių, 20 inspektorių ir apie 350 darbuotojų.
Kokybės kontrolė
Yra viena tiksliojo liejimo gamykla, viena smėlio liejimo gamykla, viena liejimo spaudimo gamykla ir dvi apdirbimo gamyklos. Po nenumaldomų visų mūsų darbuotojų pastangų mūsų įmonė išlaikė ISO, TS16949, TUV ir kitus kokybės sertifikatus.
Aukštos kokybės
Turime galimybę apdirbti sudėtingus gaminius su importuotais 4-ašių ir 5-ašių CNC centrais ir įvairių tipų CNC apdirbimo įranga, palaikančia ultragarsinį valymą ir CMM patikrą.
Krumpliaratis arba krumpliaratis yra besisukanti mašinos dalis, kuri paprastai naudojama sukimosi judesiui ir (arba) sukimo momentui perduoti naudojant dantis, kurie sujungiami su suderinamais kitos krumpliaračio ar kitos dalies dantimis. Dantys gali būti sudedamosios dalys arba ertmės, apdirbtos ant dalies, arba į ją įkišti atskiri kaiščiai. Pastaruoju atveju pavara dažniausiai vadinama krumpliaračiu. Krumpliaratis gali būti vienas iš tų kaiščių arba visa pavara. Dvi ar daugiau susijungusių krumpliaračių vadinamos krumpliaračių traukiniu.
-
![Pavarų kalimas]() Pavarų kalimasPavarų kalimo gaminiai daugiausia naudojami kasybos mašinų, naftos chemijos, automobilių gamybos ir kitose pramonės šakose, tarp kurių daugiau nei 90% yra automobilių kaltiniai, iš kurių šalto ir...Daugiau

Krumpliaračiai gali būti klasifikuojami pagal danties formą, krumpliaračio formą, danties linijos formą, danties paviršių ir gamybos metodą. Pagal gamybos būdą pavara skirstoma į liejimo, pjovimo, riedėjimo, sukepinimo pavaras ir kt.
Spur pavara
Pavaros, turinčios cilindrinį žingsnio paviršių, vadinamos cilindrinėmis krumpliaračiais. Spyruoklinės krumpliaračiai priklauso lygiagrečių velenų pavarų grupei ir yra cilindrinės krumpliaračiai, kurių dantų linija yra tiesi ir lygiagreti velenui. Spuriniai krumpliaračiai yra plačiausiai naudojamos pavaros, kurios gali pasiekti aukštą tikslumą taikant gana paprastus gamybos procesus. Jie turi savybę neturėti apkrovos ašine kryptimi (traukos apkrova). Didesnė iš jungiamųjų dalių pora vadinama krumpliaračiu, o mažesnė – krumpliaračiu.
Sraigtinė pavara
Sraigtinės krumpliaračiai naudojami su lygiagrečiais velenais, panašiais į krumpliaračius, ir yra cilindrinės krumpliaračiai su vingiuotomis dantų linijomis. Jie turi geresnį dantų susirišimą nei krumpliaračiai, pasižymi puikiu tylumu ir gali perduoti didesnę apkrovą, todėl tinkami naudoti dideliu greičiu. Naudojant sraigtines pavaras, jos sukuria traukos jėgą ašine kryptimi, todėl reikia naudoti traukos guolius. Sraigtiniai krumpliaračiai yra su dešine ir kairiąja ranka, todėl reikia priešingų krumpliaračių, kad būtų galima sujungti porą.
Pavarų dėžė
Vienodo dydžio ir formos dantys, išpjauti vienodais atstumais išilgai plokščio paviršiaus arba tiesiu strypu, vadinami krumpliaračiu. Pavarų dėžė yra cilindrinė pavara, kurios nuolydžio cilindro spindulys yra begalinis. Susijungęs su cilindriniu krumpliaračiu, jis sukimosi judesį paverčia linijiniu. Pavarų laikiklius galima iš esmės suskirstyti į tiesius ir sraigtinius, tačiau abu turi tiesias dantų linijas. Apdorojus pavarų dėžių galus, galima sujungti pavarų dėžes galais iki galo.
Kūginė pavara
Kūginės pavaros yra kūgio formos ir yra naudojamos perduoti jėgą tarp dviejų velenų, kurie susikerta viename taške (susikertantys velenai). Kūgio krumpliaračio žingsnio paviršius yra kūgis, o dantys išpjauti išilgai kūgio. Kūginių krumpliaračių rūšys apima tiesiąsias kūgines krumpliaračius, spiralines kūgines krumpliaračius, spiralines kūgines krumpliaračius, kampines krumpliaračius, kampines kūgines krumpliaračius, karūnos krumpliaračius, nulinius kūginius krumpliaračius ir hipoidines krumpliaračius.
Spiralinė kūginė pavara
Spiralinės kūginės krumpliaračiai yra kūginės krumpliaračiai su lenktomis dantų linijomis. Dėl didesnio dantų kontakto santykio jie pranašesni už tiesias kūgines pavaras efektyvumu, stiprumu, vibracija ir triukšmu. Kita vertus, juos pagaminti sunkiau. Be to, kadangi dantys yra išlenkti, jie sukelia traukos jėgas ašine kryptimi. Spiralinėse kūginėse krumpliaračiuose tas, kurio sukimo kampas yra nulinis, vadinamas nuliniu kūginiu krumpliaračiu.
Sraigtinė pavara
Sraigtiniai krumpliaračiai yra tos pačios rankinės sraigtinės krumpliaračių pora, kurių sukimo kampas yra 45 laipsniai ant nelygiagrečių, nesusikertančių velenų. Kadangi danties kontaktas yra taškas, jų apkrova yra maža ir jie nėra tinkami dideliam energijos perdavimui. Kadangi jėga perduodama slystant dantų paviršiams, naudojant sraigtines pavaras būtina atkreipti dėmesį į tepimą. Nėra jokių apribojimų, susijusių su dantų skaičiaus deriniais.
Mitrinė pavara
Kūginės krumpliaračiais vadinamos kūginės, kurių greičio santykis yra 1. Jie naudojami jėgos perdavimo krypčiai keisti nekeičiant greičio. Yra tiesios ir spiralinės kampinės pavaros. Naudojant spiralinius kampinius krumpliaračius, būtina apsvarstyti galimybę naudoti traukos guolius, nes jie sukuria traukos jėgą ašine kryptimi. Be įprastų kampinių krumpliaračių su 90 laipsnių veleno kampais, kampinėmis krumpliaračiais vadinami bet kokie kiti veleno kampai.
Sliekinė pavara
Ant veleno išpjauta varžto forma yra sliekinė pavara, jungiamoji pavara yra sliekinis ratas, o kartu ant nesikertančių velenų vadinama sliekine pavara. Sliekai ir sliekračiai neapsiriboja cilindrinėmis formomis. Yra smėlio laikrodžio tipas, kuris gali padidinti kontaktų santykį, tačiau gamyba tampa sunkesnė. Dėl krumpliaračio paviršių slydimo kontakto būtina sumažinti trintį. Dėl šios priežasties sliekui paprastai naudojama kieta medžiaga, o sliekiniam ratui – minkšta medžiaga. Nors efektyvumas yra mažas dėl slankiojančio kontakto, sukimasis yra sklandus ir tylus. Kai slieko švino kampas yra mažas, jis sukuria savaime užsifiksuojančią funkciją.
Kaip veikia Gears


Pavaros naudoja mechaninio pranašumo principą, kuris yra išėjimo jėgos ir įvesties jėgos santykis sistemoje. Pavaroms mechaninį pranašumą suteikia pavaros santykis, kuris yra paskutinės pavaros greičio ir pradinės pavaros greičio santykis pavarų grandinėje. Pavarų skaičius nustatomas pagal lygtį:
Krumpliaračių poros animacija, matyti, kad mažesnis krumpliaratis sukasi greičiau, kad neatsiliktų nuo didesnio dantų skaičiaus ant didesnės krumpliaračio.
MA=ωA/ωB=rB/rA=NB/NA
N: ar krumpliaračio dantų skaičius,
ω: yra pavaros kampinis greitis ir
r: yra krumpliaračio spindulys.
Jei mechaninis pavarų dėžės pranašumas yra 3, tai reiškia, kad paskutinės pavaros spindulys yra 3 kartus didesnis nei pirmosios. Esant tokiam santykiui, įvesties pavara gali būti pasukta 3 kartus mažesne jėga, nei duoda paskutinė pavara, tačiau mainais ji turi suktis 3 kartus greičiau nei galutinė pavara.
Šis krumpliaračių sąryšis iš esmės priklauso nuo energijos tvermės dėsnio. Analizuojant krumpliaračių traukinius, ši sąvoka lengviau suprantama, naudojant išsaugotos sistemos galios analizę. Ši analizė susieja krumpliaračių sukimo momentus su jų kampiniais greičiais.
Danties paviršius.Krumpliaračio danties pusė.
Dantų profilis.Viena danties pusė skerspjūvyje tarp išorinio apskritimo ir šaknies apskritimo.
Įtraukti.Danties profilis, sukurtas iš apskritimo evoliucijos. Įprasta krumpliaračių danties forma.
Bazinis ratas.Apskritimas, iš kurio gaunami evoliucinių dantų profiliai.
Flangas.Darbinė arba kontaktinė danties pusė. Paprastai turi evoliucinį profilį skersinėje dalyje.
Viršutinė žemė.Viršutinis krumpliaračio danties paviršius.
Apatinė žemė.Paviršius tarpo tarp gretimų dantų apačioje.
Karūna.Modifikacija, kurią sudaro nedidelis išsipūtimas danties šono centre. Dantis palaipsniui plonėja link kiekvieno galo. Visiškai vainikuoto danties galiukas ir šaknų sritis taip pat pašalinama šiek tiek medžiagos. Karūnavimo tikslas yra užtikrinti, kad šono centras išlaikytų visą apkrovos dalį, net jei krumpliaračiai yra šiek tiek nesuderinami arba iškreipti.
Šaknų ratas.Danties tarpų apačios liestinė skerspjūvyje.
Nukreipkite ratą.Apskritimas, kuriame yra žingsnio taškas. Žingsnio apskritimai yra tangentiniai poravimosi krumpliaračiuose. Apskritimas, kuriame krumpliaračio dantys teoriškai rieda neslysdami.
Pavarų centras.Žingsnio apskritimo centras.
Centrų linija.Linija, jungianti dviejų įjungiamų krumpliaračių žingsnio apskritimų centrus. Tai taip pat yra bendras ašių statmenas kryžminiuose sraigtiniuose ir sliekiniuose krumpliaračiuose.
Žingsnio taškas.Danties profilio taškas, esantis ant krumpliaračio žingsnio apskritimo. Kai vienos krumpliaračio žingsnio taškas liečiasi su jos jungiamuoju krumpliaračiu, kontaktas atsiranda jungiamosios krumpliaračio žingsnio taške. Šis bendras žingsnio taškas yra ant linijos, jungiančios du pavarų centrus.
Veiksmo kelias.Kreivė, išilgai kurios kontaktas vyksta dviejų danties profilių susijungimo metu.
Veiksmų linija.Evoliucinių krumpliaračių veikimo kelias. Tai tiesi linija, einanti per žingsnio tašką ir liečianti pagrindinį apskritimą.
Ryšio linija.Linija arba kreivė, išilgai kurios du danties paviršiai liečia vienas kitą.
Susisiekimo taškas.Bet kuris taškas, kuriame du dantų profiliai liečiasi vienas su kitu.
4 svarbiausi pavarų gamybos procesai
Pavarų pjovimas
Pavarų gamybos procesas yra sudėtingas, švelniai tariant. Metaliniams diskams ar ruošiniams paversti įmantrią krumpliaratį su tobulais dantimis naudojami įvairūs krumpliaračių gamybos metodai. Bet koks proceso nukrypimas gali sukelti pražūtingų padarinių. Krumpliaračių pjovimas yra pagrindinis krumpliaračių gamybos procesas, atliekantis itin svarbų vaidmenį gaminant aukštos kokybės įrankius. Pjovimui naudojami keli metodai, kurių kiekvienas turi savo privalumų.
Vienas iš dažniausiai naudojamų būdų yra krumpliaračių sujungimas. Taikant šį metodą, specialiu įrankiu, vadinamu kaitlente, itin tiksliai išpjaunami krumpliaračio ruošiniai. Šis metodas leidžia greitai ir efektyviai gaminti krumpliaračius su puikiu tikslumu. Vienas didžiausių kaitinimo privalumų yra tai, kad jis yra greitas ir efektyvus. Dangtelių įvairovė leidžia pavarų gamintojams gaminti tiesiąsias ir sliekines pavaras.
Frezavimas yra dar vienas populiarus būdas, kai besisukančios frezos pašalina medžiagą iš ruošinio, kad būtų sukurtas norimas danties profilis. Jis yra universalus ir gali būti naudojamas tiek mažos, tiek didelės apimties produkcijai. Kita vertus, prapjovimo metu naudojamas įrankis, kad dantys įpjautų į ruošinio paviršių palaipsniui.
Pavarų formavimas
Pavarų formavimas yra labai svarbus gamybos procesas, leidžiantis sukurti aukštos kokybės krumpliaračius. Krumpliaračių formavimui naudojami du pagrindiniai būdai: kalimas ir liejimas.
Kalimas yra metodas, kai metalas kaitinamas ir formuojamas, kad suformuotų krumpliaračius. Šis procesas apima metalo kaitinimą iki tam tikros temperatūros, todėl jis tampa kalus. Tada metalas dedamas į štampą arba formą ir presuojamas arba kalamas į formą. Kalimas suteikia keletą privalumų, įskaitant didesnį stiprumą ir ilgaamžiškumą, taip pat geresnę grūdelių struktūrą. Tačiau tai gali būti daug laiko ir brangu, palyginti su kitais metodais.
Kita vertus, liejimas apima išlydyto metalo pilimą į formą, kad būtų sukurtos krumpliaračiai. Šis procesas suteikia lankstumo dizaino variantų atžvilgiu ir galima lengvai pasiekti sudėtingas formas. Be to, liejimas gali būti ekonomiškesnis didelio masto gamybos etapams. Tačiau dėl to gali būti ne tokie tikslūs matmenys ir mažesnis medžiagos tankis, palyginti su kalimu.
Pavarų šlifavimas
Tikslumas yra neįkainojamas, kai kalbama apie krumpliaračių ir sraigtų gamybą. Krumpliaračių šlifavimas vaidina lemiamą vaidmenį krumpliaračių gamyboje, nes padeda pasiekti tikslumą ir glotnumą. Šis procesas yra būtinas norint pašalinti visus trūkumus, kurie gali likti pjovimo ar formavimo operacijų metu. Net ir menkiausi krumpliaračio dantų konstrukcijos pokyčiai gali neigiamai paveikti sukimo momento perdavimą.
Cilindrinis šlifavimas yra vienas iš labiausiai paplitusių krumpliaračių šlifavimo būdų. Ši procedūra apima cilindrinį šlifuoklį, skirtą krumpliaračio dantų išoriniam skersmeniui šlifuoti. Kitas būdas – vidinis šlifavimas, kai vidinis šlifuoklis naudojamas krumpliaračių su gręžiniais vidinio skersmens šlifavimui.
Profilio šlifavimas yra kita technika, naudojama įrankių gamyboje. Tai apima sudėtingų profilių kūrimą ant danties paviršiaus naudojant specializuotas mašinas ir abrazyvus. Šis metodas leidžia tiksliai kontroliuoti krumpliaračio dantų formą ir matmenis.
Terminis apdorojimas
Krumpliaračiai turi būti ne tik tikslūs ir netoleruoti, bet ir kieti bei atlaikyti spaudimą. Krumpliaratis, kuri nutrūksta pamačius pirmąjį slėgio požymį, nėra naudinga. Terminis apdorojimas yra labai svarbus, nes padeda pagerinti pavarų savybes ir našumą, užtikrinant jų ilgaamžiškumą ir tikslumą. Du įprasti krumpliaračių terminio apdorojimo procesai yra karbiuravimas ir gesinimas.
Karburizavimas – tai anglies įvedimas į krumpliaračio paviršiaus sluoksnį, kad padidėtų jos kietumas, išlaikant kietumą. Tai pasiekiama kaitinant pavarą aplinkoje, kurioje gausu anglies, pavyzdžiui, dujų ar skysto mišinio, kuriame yra anglies junginių.
Gesinimas yra dar vienas svarbus terminio apdorojimo etapas, vykstantis po karbonizavimo ar bet kokio kito grūdinimo proceso. Pakaitinus, kad būtų pasiektas tinkamas kietumas, krumpliaračiai greitai atšaldomi panardinant juos į gesinimo terpę, tokią kaip aliejus ar vanduo. Šis greitas aušinimas „užšaldo“ metalo struktūrą, sukurdamas pageidaujamą kietumo lygį visoje detalėje. Pavarų gamybos procesas nėra baigtas be tinkamo terminio apdorojimo.
Mūsų sertifikatas
Mūsų įmonė išlaikė ISO9001, TS16949, TUV ir kitus kokybės sertifikatus.

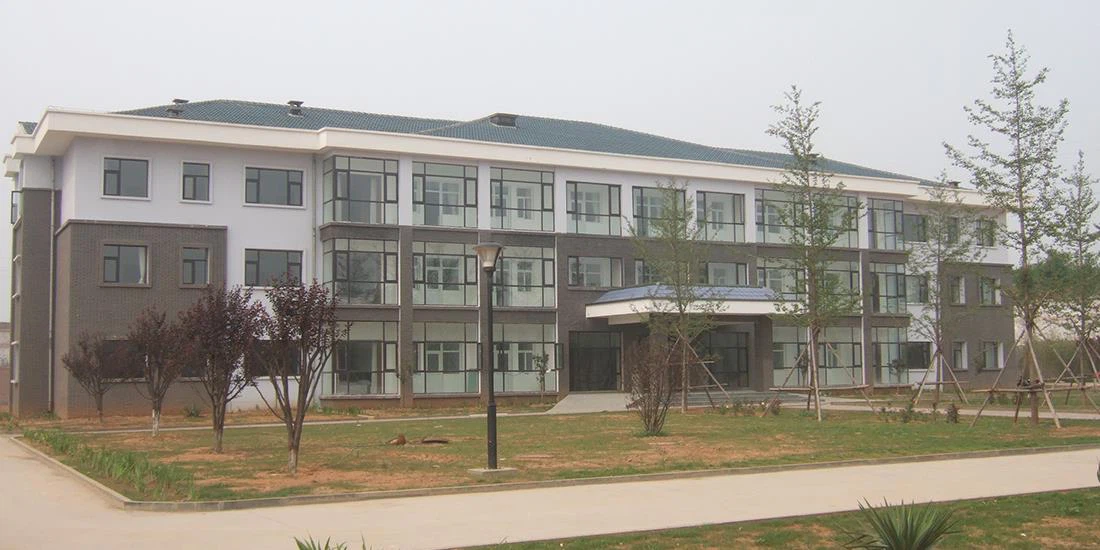
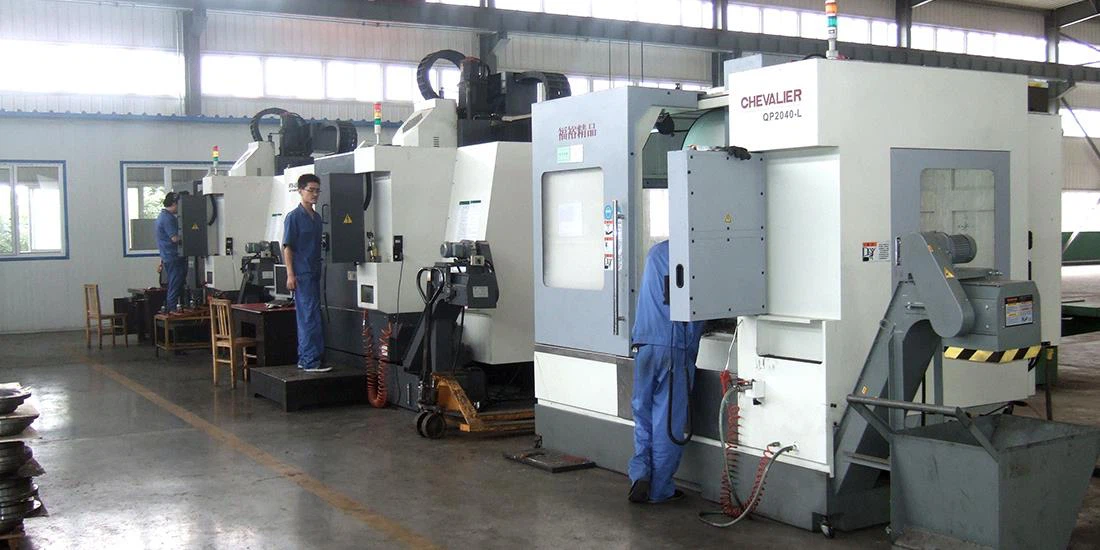
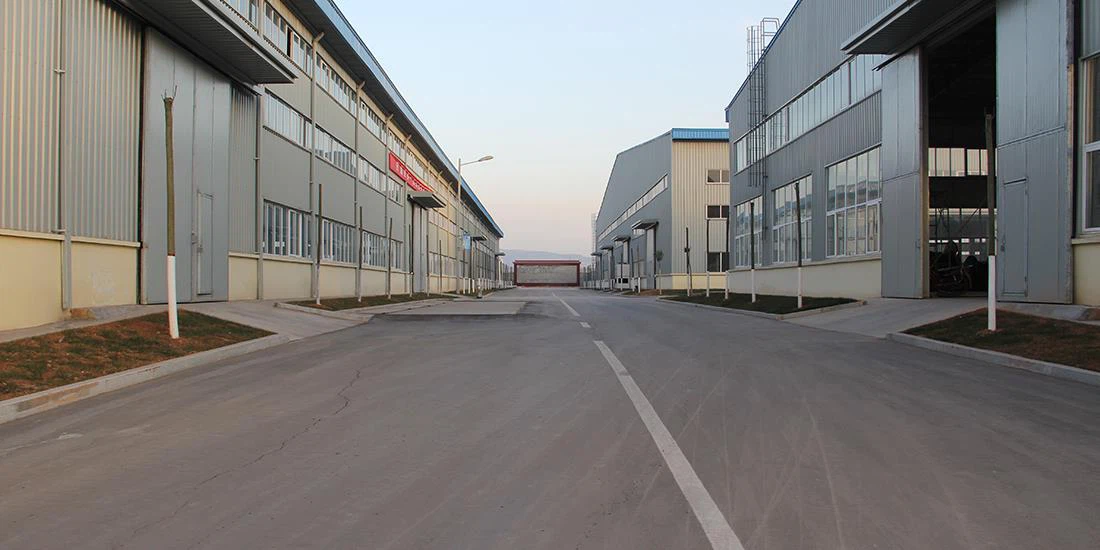
Mūsų gamykla
Taiyuan Simis Investment Casting Co., Ltd buvo įkurta 2014 m. Po 15 metų plėtros ji iš vienos tiksliojo liejimo gamyklos tapo visapusišku mechaninių gaminių tiekėju, galinčiu tiekti tiksliojo liejimo, smėlio liejimo, liejimo ir precizinio apdirbimo dalis. Mūsų įmonėje dirba 3 profesoriaus lygio inžinieriai, 5 vyresnieji inžinieriai, 12 jaunesniųjų inžinierių, 20 inspektorių ir apie 350 darbuotojų. Yra viena tiksliojo liejimo gamykla, viena smėlio liejimo gamykla, viena liejimo gamykla ir dvi apdirbimo gamyklos. Po nenumaldomų visų mūsų darbuotojų pastangų mūsų įmonė išlaikė ISO, TS16949, TUV ir kitus kokybės sertifikatus.
Mūsų pardavimai palaipsniui išaugo nuo pradinių 3 milijonų RMB iki dabartinių 50 milijonų RMB.
Suprantame užsienio klientų projektavimo ir kokybės reikalavimus mechaniniams gaminiams. Apie 85% mūsų produkcijos eksportuojama į Šiaurės Ameriką, Europą ir visą pasaulį.



DUK
K: Kas yra krumpliaračiai?
Kl .: Kodėl mums reikia pavarų?
Kl .: Kaip apibūdintumėte pavarą?
Dantytas ratas.
Darbinis santykis, padėtis, tvarka arba derinimas. Įsibėgėjo į karjerą.
Veikimo lygis arba tempas. Įjungė aukštą jų pasirodymą.
Kl .: kokia yra įrangos paskirtis?
K: Kodėl naudojama įranga?
K: Kas yra pavaros pavyzdys?
Kl .: Kas yra pavara ir jos rūšys?
K: Kokia yra krumpliaračių taisyklė?
K: Kokia yra krumpliaračių funkcija?
K: Kas yra krumpliaračių teorija?
Kl .: Kaip apsaugote įrankius?
K: Kokie yra pavarų pagrindai?
K: Kaip prižiūrite pavaras?
2. Taikykite tinkamą kiekį.
3. Išvalykite ir patikrinkite krumpliaračius.
4. Sureguliuokite ir sulygiuokite pavaras.
5. Saugokite pavaras nuo atšiaurių sąlygų.
6. Suplanuokite reguliarią techninę priežiūrą.
7. Štai ką dar reikia apsvarstyti.
K: Kokios yra trys pagrindinės pavarų paskirtys?
Kl .: Kokia yra įrangos pagrindinė įranga?
K: Kaip pavaros veikia greičiui?
Kl .: Kaip padidinti pavaros tarnavimo laiką?
Gamyba preciziškai.
Tinkama pavarų priežiūra.
Visas paketas.
Kl .: Kodėl pavaros įsibėgėja?
Kl .: Kaip veikia pavara?
K: Kokios yra trys pagrindinės pavarų funkcijos?
Norėdami pakeisti sukimosi kryptį.
Norėdami padidinti arba sumažinti sukimosi greitį.
Norėdami perkelti sukimosi judesį į kitą ašį.
Kad dviejų ašių sukimasis būtų sinchronizuotas.
Čia rasite profesionalių pavarų gamintojų ir tiekėjų Kinijoje. Nedvejodami nusipirkite aukštos kokybės įrangą už konkurencingą kainą iš mūsų gamyklos. Dėl pritaikytų paslaugų susisiekite su mumis dabar.